3D baskı parçaları nasıl daha dayanıklı olur? Duvar, katman, sıcaklık ve tasarım rehberi
Fonksiyonel 3D baskı parçaları kırılıyorsa çoğu zaman çözüm %100 dolgu değil. Duvar sayısı, katman yüksekliği, baskı sıcaklığı, dolgu deseni, malzeme seçimi ve parça tasarımıyla dayanımı adım adım artırmanın yolları; değerler yalnızca başlangıç noktasıdır.
Önce doğru ayarlara odaklanın
Fonksiyonel bir parça kullanımda kırıldığında ilk akla gelen dolguyu %100'e çıkarmak ya da çok yavaş basmaktır. Creality'nin 28 Ekim 2026 tarihli rehberi, etkisi en büyükten küçüğe altı yöntem sıralıyor: duvar kalınlığı, katman yüksekliği, sıcaklık, dolgu, malzeme ve parça tasarımı. Hepsini aynı anda uygulamanız gerekmez; ilk adımlarla başlayıp gerektikçe diğerlerini ekleyebilirsiniz. Aşağıdaki sayılar kaynaktaki başlangıç değerleridir, garanti değildir.
1. Duvar sayısını artırın
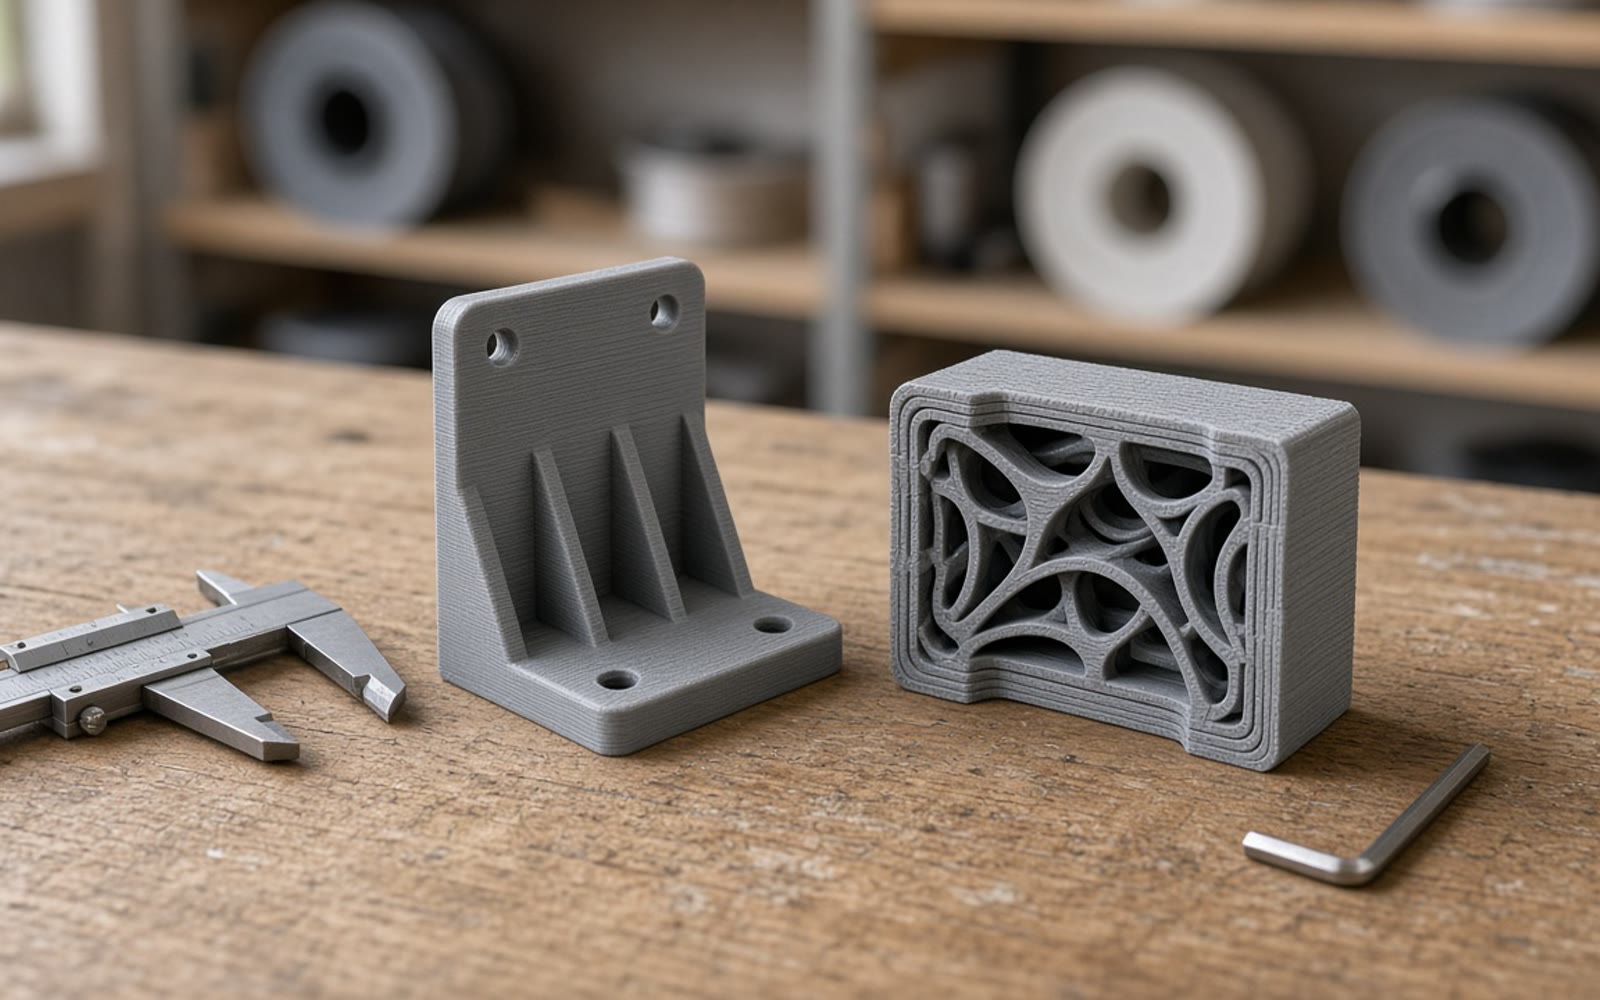
Kaynağa göre dayanıma duvarlar dolgudan daha fazla katkı sağlar; dış yükü büyük ölçüde duvarlar taşır, dolgu ise iç yapıyı ve üst yüzeyleri destekler. Normal fonksiyonel parçalar için 3–4 duvar (0,4 mm nozulla yaklaşık 1,2–1,6 mm), yüksek yük altındaki parçalar için 5–6 duvar (2–2,4 mm) önerilen başlangıç aralığıdır. Vida delikleri ve bağlantı noktalarında en az 4 duvar kullanın; bu bölgeleri ek çevre, kaburga veya dilimleyicideki değiştirici (modifier) ayarlarıyla yerel olarak güçlendirmeyi düşünün.
2. Katman yüksekliğini dengeleyin
0,4 mm nozul için 0,2 mm katman yüksekliği iyi bir başlangıçtır; kaynak fonksiyonel parçalar için yaklaşık 0,16–0,24 mm aralığını pratik kabul ediyor. Pratik kural, nozul çapının yaklaşık yarısıdır. Çok kalın katmanlarda çizgiler arasındaki örtüşme azalır; çok ince katmanlar ise baskı süresini orantısız uzatır.
3. Sıcaklığı ve fanı ayarlayın
Filament üreticisinin önerdiği aralığın üst ucuna yakın basmak katman bağını iyileştirebilir; sıcaklığı kademeli artırın, aşırı ısı ipliklenme ve ölçü sapmasına yol açabilir. Kaynaktaki başlangıç değerleri (nozul/tabla): PLA 220–230 / 50–60 °C, PETG 245–250 / 70–80 °C, ABS 240–250 / 90–110 °C, ASA 240–255 / 90–110 °C. Fan için başlangıç: PLA %50–75, PETG %20–30, ABS/ASA %0–30. Kritik bir parçadan önce mutlaka filament üreticisinin verilerine bakın ve bir sıcaklık testi basın. ABS ve ASA'yı yalnızca iyi havalandırılan bir ortamda, kapalı kasa ile basın.
4. Dolgu desenini akıllıca seçin
Üçgen, ızgara ve gyroid desenler dayanım için iyi seçeneklerdir; farklı yönlerden yük alan parçalarda gyroid genel amaçlı bir tercihtir. Kaynak dekoratif parçalar için %20, fonksiyonel parçalar için %30–50 dolguyu başlangıç olarak veriyor. %100 dolgu malzeme, süre ve iç gerilimi ciddi artırır, kazanç ise giderek azalır; bunun yerine duvar sayısını artırmak veya yalnızca yüklü bölgeleri güçlendirmek çoğu zaman daha verimlidir.
5. Malzemeyi kullanım amacına göre seçin
PLA sert ama kırılgandır ve kaynağa göre yaklaşık 55 °C'de yumuşamaya başlar. PETG kırılmak yerine esner ve yaklaşık 70 °C'ye kadar dayanır. ABS ve ASA ısıya daha dayanıklıdır, kapalı kasa gerektirir; ASA UV dayanımıyla dış mekân parçaları için uygundur. Naylon nem çeker, kurutucu kutuda saklanmalıdır. Karbon fiber katkılı filamentler aşındırıcıdır; malzeme için önerilen aşınmaya dayanıklı bir nozul kullanın.
6. Parçayı dayanım için tasarlayın
FDM baskılar katmanlar arasında, sürekli ekstrüzyon çizgileri boyunca olduğundan daha zayıftır. Parçayı, yük katmanlar boyunca ilerleyecek şekilde yönlendirin. Kaburgalar, iç köşelerde 2–5 mm yuvarlatmalar (fillet), takviye üçgenleri (gusset) ve vida deliklerinin çevresinde kalın göbekler (boss) ekleyin. Duvar kalınlığı dekoratif parçalarda en az 1,2 mm, fonksiyonel parçalarda 2–3 mm olmalı; 45 dereceden dik çıkıntılar zayıf nokta oluşturur.
Kısa özet
Önce yönlendirme, duvar sayısı ve katman bağı; ardından malzeme ve tasarım detayları. Her değişikliği tek tek test ederek parçanızın gerçek kullanımda nasıl davrandığını gözlemleyin.
Kaynaklar
- Creality – How to Make 3D Prints Stronger?Kaynak tarihi: 28 Ekim 2026
Bu yazıyı puanla
Puanın hesabında saklanır; herkese yalnızca ortalama ve puan sayısı görünür. Ayrıntılar Gizlilik sayfasında.