3D baskıya son işlem: Destek temizliği, ıslak zımpara, astar ve boya adım adım
Yazıcıdan çıkan parçadaki destek izlerini, katman çizgilerini ve birleşim yerlerini evde nasıl düzeltebilirsiniz? Snapmaker’ın son işlem rehberindeki adımlara dayanan bu yazı; destek temizliği, çapak alma, ıslak zımpara, dolgu astarı ve akrilik boyayı, reçine parçalar için yıkama ve kürlemeyi, ayrıca kimyasallarla çalışırken alınacak önlemleri anlatıyor.
Neden son işlem?
Baskı tablasından yeni çıkan bir parçada genellikle görünür katman çizgileri, destek izleri ve keskin kenarlar olur. Basit bir temizlik birkaç dakika sürerken, boyaya hazır pürüzsüz bir yüzey saatler alabilir. Bu yüzden işe baskıdan önce başlamak işinizi kolaylaştırır: parçayı, desteklerin görünmeyen yüzlere geleceği şekilde yönlendirmek sonradan zımparalanacak alanı küçültür.
1. Destekleri sabırla ayırın
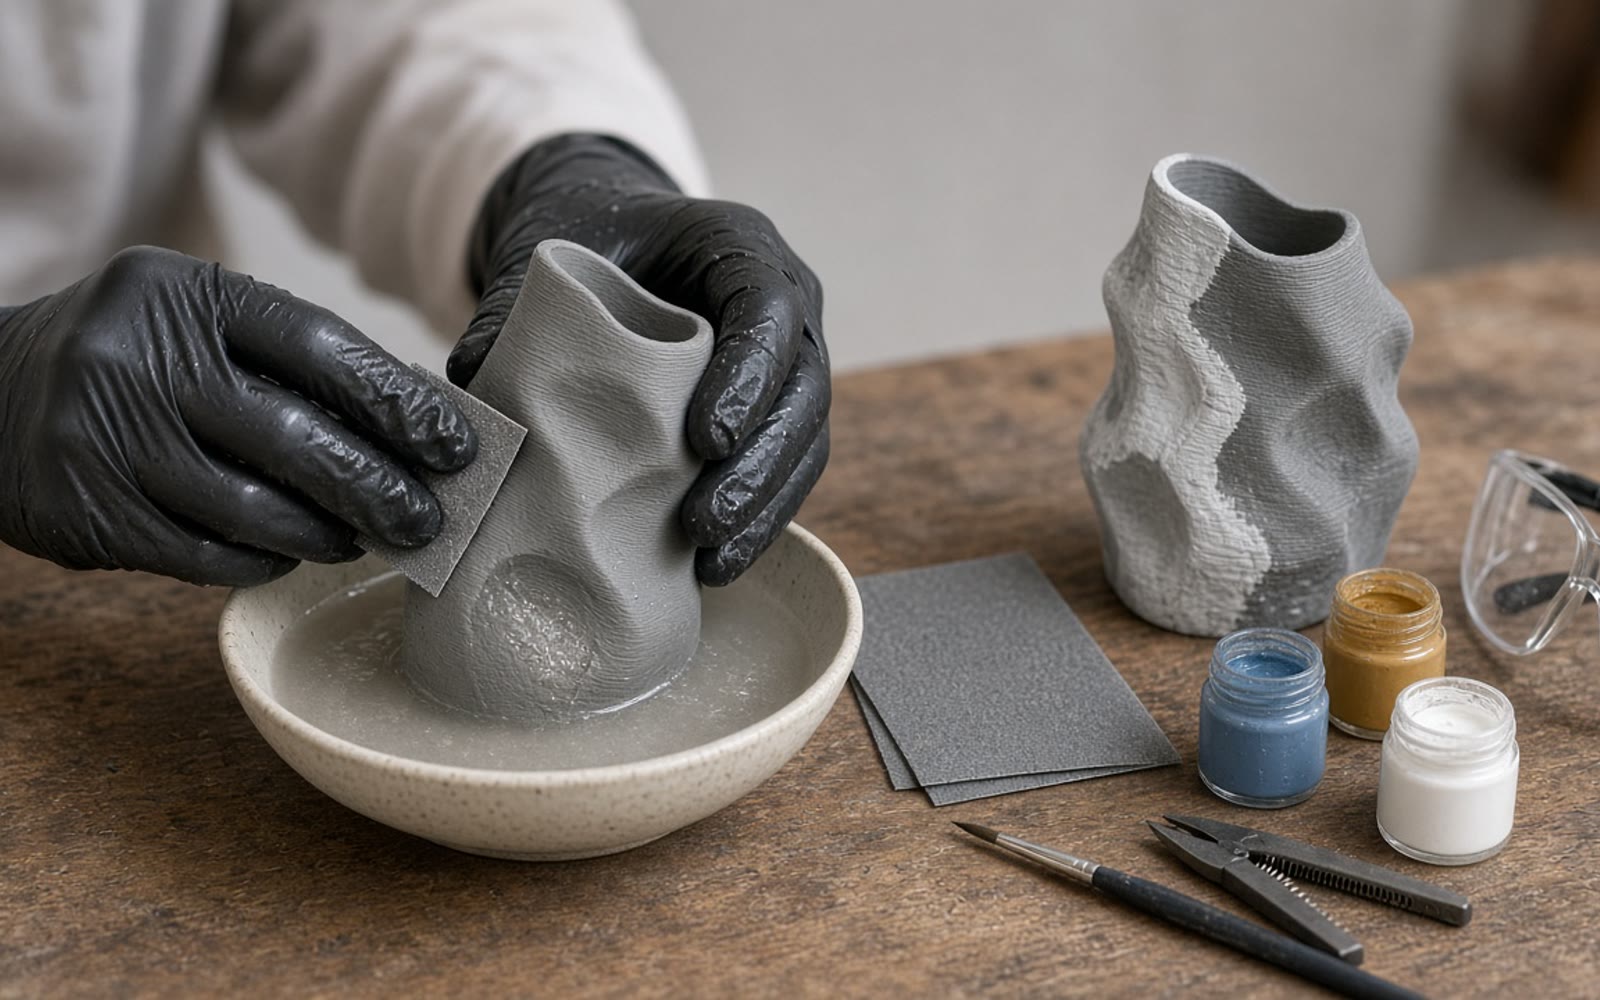
Destekleri yan keski ve kargaburun pense ile parça parça ayırın. Büyük bir destek bloğunu tek seferde koparmaya çalışmak, özellikle ince çıkıntılarda ana duvarı yırtabilir. Küçük bölümlerle ilerlemek daha temiz bir yüzey bırakır.
2. Çapak alın, birleşim yerlerini doldurun
İlk katmandaki taşmaları ve keskin kenarları bir çapak alma bıçağıyla temizleyin. Birden fazla parçayı birleştirdiyseniz aradaki boşlukları japon yapıştırıcısı ile karbonat karışımı ya da oto macunuyla doldurun. Dolgu tamamen sertleştikten sonra yüzeyle aynı seviyeye gelene kadar zımparalayın.
3. Islak zımpara: 220’den 1000 ve üstüne
PLA gibi termoplastikleri kuru zımparalamak sürtünme ısısıyla plastiği yumuşatır; yüzey sakızlaşır ve parça bozulabilir. Bu yüzden ıslak zımpara kullanın: suya bir damla bulaşık deterjanı ekleyin ve yüzeyi sürekli ıslak tutun.
Şekil vermek için 220 gibi kaba bir zımparayla başlayın, ardından kademeli olarak 1000 ve üzeri ince zımparalara geçin.
4. Dolgu astarı ve akrilik boya
Boya çıplak plastiğe iyi tutunmaz. Zımparalanmış parçaya dolgu astarı püskürtün; astar küçük çizgileri doldurur ve boyaya tutunacak bir yüzey oluşturur. Astar kuruduktan sonra yüzeyi hafifçe zımparalayın, ardından akrilik boyayı fırça veya airbrush ile uygulayın.
İsterseniz zımpara yerine iki bileşenli epoksi kaplama da kullanabilirsiniz. Fırçayla sürülen epoksi kendiliğinden yayılır, katman çizgilerini doldurur ve sert, parlak bir kabuk olarak kürlenir. Karıştırma oranı ve kürlenme süresi için ürünün kendi talimatına uyun.
Reçine parçalar: önce yıkama, sonra UV kürleme
Reçine yazıcıdan çıkan parçalar kürlenmemiş sıvı reçineyle kaplıdır. Parçayı izopropil alkolde (IPA) iki aşamada yıkayın, tamamen kurumasını bekleyin ve ancak ondan sonra UV ile kürleyin. İnce destekleri kürleme bittikten sonra kesin.
Kürlenmemiş reçine güçlü bir cilt hassaslaştırıcıdır. Nitril eldiven (lateks eldiven IPA’da bozulur) ve koruyucu gözlük takın, iyi havalandırılan bir yerde çalışın.
Güvenlik: kimyasal ve toza dikkat
Karbon fiber (CF) veya cam fiber (GF) katkılı filamentleri yalnızca ıslak zımparalayın ve P100 ya da FFP3 sınıfı partikül maskesi takın; kırılan ince lifler solunduğunda akciğerlere yerleşebilir.
Aseton buharıyla yüzey düzeltme yalnızca ABS ve ASA için uygundur; PLA asetonla lastikleşir. Bu yöntemde iyi havalandırma ve organik buhar filtreli maske şarttır, yakınlarda alev, kıvılcım veya başka bir ateş kaynağı bulunmamalıdır. Buharla düzeltme keskin kenarları yuvarlar ve dış yüzeyi bir miktar zayıflatabilir; ölçüsü önemli veya yük taşıyan parçalarda zımpara daha güvenli bir seçimdir.
İnternette PETG veya PLA’yı diklorometan (DCM) ya da tetrahidrofuran (THF) ile düzeltmeyi öneren anlatımlara itibar etmeyin. Bu maddeler çok agresif ve zehirlidir, kanserojen olduğundan şüphelenilir ve laboratuvar çeker ocağı gerektirir; evde kullanılacak bir yöntem değildir.
Kaynaklar
- The Ultimate Guide to 3D Printing Post-Processing: Methods, Materials, and SafetyKaynak tarihi: 3 Ağustos 2026
Bu yazıyı puanla
Puanın hesabında saklanır; herkese yalnızca ortalama ve puan sayısı görünür. Ayrıntılar Gizlilik sayfasında.