Esnek filament rehberi: TPE, TPU, Shore sertliği ve baskı ipuçları
TPU ve TPE etiketleri çoğu zaman karışır; asıl seçim Shore A sertliğine göre yapılır. Bu rehber Snapmaker’ın 3 Ağustos 2026 tarihli yazısındaki Shore bantlarını, direct-drive tercihi, kurutma ve dilimleyici ipuçlarını abartısız özetler.
TPE ile TPU farkı
TPE (termoplastik elastomer), kauçuğa benzer esnek plastiklerin genel ailesidir. TPU (termoplastik poliüretan) bu ailenin yaygın kullanılan bir üyesidir. Yalnızca “TPE” yazan bir makara çoğu zaman daha eski ve çok yumuşak bir karışım olabilir; satın almadan önce etiketteki Shore değerini okumak gerekir.
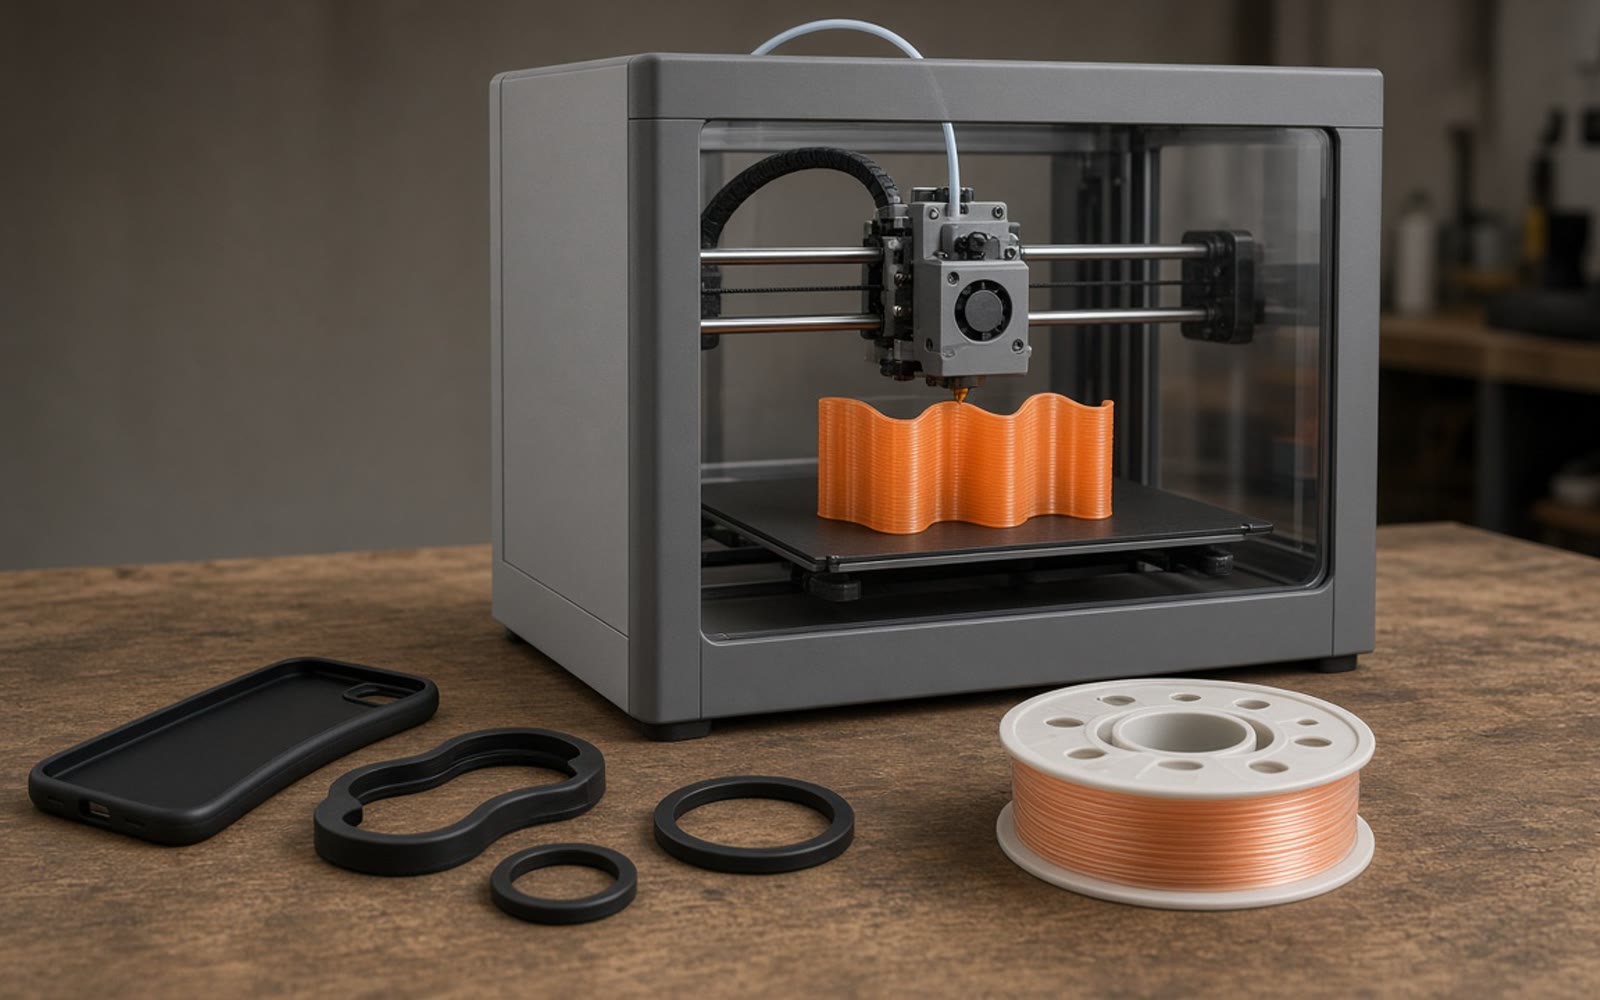
Esnek filamentler neredeyse her zaman Shore A ölçeğindedir. Düşük sayı daha yumuşak demektir. Shore 00 baskı için fazla yumuşaktır; Shore D ise sert plastiklere yakındır. Kaynakta pratik bantlar şöyle özetlenir: yaklaşık 90A çok yumuşak (ayakkabı köpüğü hissi, yüksek uzama, daha yavaş ve zor baskı); yaklaşık 95A daha sert ve yeni başlayanlar için en iyi başlangıç noktasıdır; telefon kılıfı ve RC lastiği gibi işler için kaynak 95A HF (high-flow) önerir ve bu sürümün daha hızlı basılabildiğini belirtir.
Malzeme seçimi
Kaynak seçim önerisini şöyle çerçeveler: giyilebilir parçalar, ayakkabı tabanları ve sönümleyiciler için 90A; kılıf, lastik ve montaj parçaları için 95A HF; yüksek ısı veya daha zorlu ortam için TPC (termoplastik kopolyester); dekoratif bükülebilir parçalar ve menteşeler için Soft/Flexible PLA (esner ama uzamaz). Bunlar başlangıç yönelimidir; filament üreticisinin teknik föyü her zaman önceliklidir.
Soft PLA, TPU’nun yerini almaz; cosplay zırhı, esnek kayış ve menteşe gibi bükülmenin yeterli olduğu işlerde başlangıç basamağı olarak anılır. TPC ise daha endüstriyel ısı ve kimyasal dayanım vurgusuyla geçer.
Donanım ve nem
Uzun Bowden hortumlu sistemlerde yumuşak TPU hortum içinde buruşabilir (“ıslak erişte” etkisi). Kaynak, kısa yollu direct-drive ekstrüderi tercih eder. Desteklerde yumuşak TPU’yu sökmek zordur; makine izin veriyorsa TPU’ya yapışmayan sert PLA/PETG desteklerle çok malzemeli baskı temiz ayrılmayı kolaylaştırabilir.
TPU çok higroskopiktir. Kaynak örnek olarak baskıdan önce aktif kurutucuda 70°C’de 6–12 saat kurutmayı verir; uzun işlerde filamentin kuru tutulmasını önerir. Islak filamentte patlama sesi, ipliklenme ve gözenekli zayıf parçalar görülebilir. 70°C / 6–12 saat bir başlangıç değeridir, garanti değildir; kendi filament ve kurutucu üreticinizin tablosuna bakın.
Dilimleyici ipuçları
Kaynaktaki pratik öneriler: otomatik yükleme yerine manuel yükleme; direct-drive’da kısa ve yavaş geri çekme (yaklaşık 1,0–1,5 mm, 10–20 mm/s); yumuşak malzemede dinamik akış kalibrasyonunu kapatmak (esneklik sensörleri yanıltabilir). Yumuşak giyilebilir parçalarda 90A ile yaklaşık %15–20 gyroid dolgu, yastıklama hissi için örnek olarak geçer. Hız aralıkları (ör. yumuşak 90A için yaklaşık 30–50 mm/s, HF için daha yüksek) kaynakta örnek olarak yer alır; kendi yazıcınızda test edin.
Amaç, Shore etiketini okumak, direct-drive ve kuru filament alışkanlığını oturtmak ve küçük bir test parçasıyla ayarları doğrulamaktır.
Kaynaklar
- Snapmaker Blog – Flexible 3D Printer Filament Types: Guide to TPE, TPU, and BeyondKaynak tarihi: 3 Ağustos 2026
Bu yazıyı puanla
Puanın hesabında saklanır; herkese yalnızca ortalama ve puan sayısı görünür. Ayrıntılar Gizlilik sayfasında.