PETG baskı ayarları: sıcaklık, tabla, fan ve ipliklenme rehberi
PETG’de doğru profil ve tabla yüzeyi seçimi, yalnızca nozul sıcaklığı kadar önemlidir. Başlangıç sıcaklıkları, fan ve geri çekme dengesi, nem belirtileri ve daha sağlam parçalar için uygulanabilir bir kontrol sırası.
PETG için başlangıç noktası
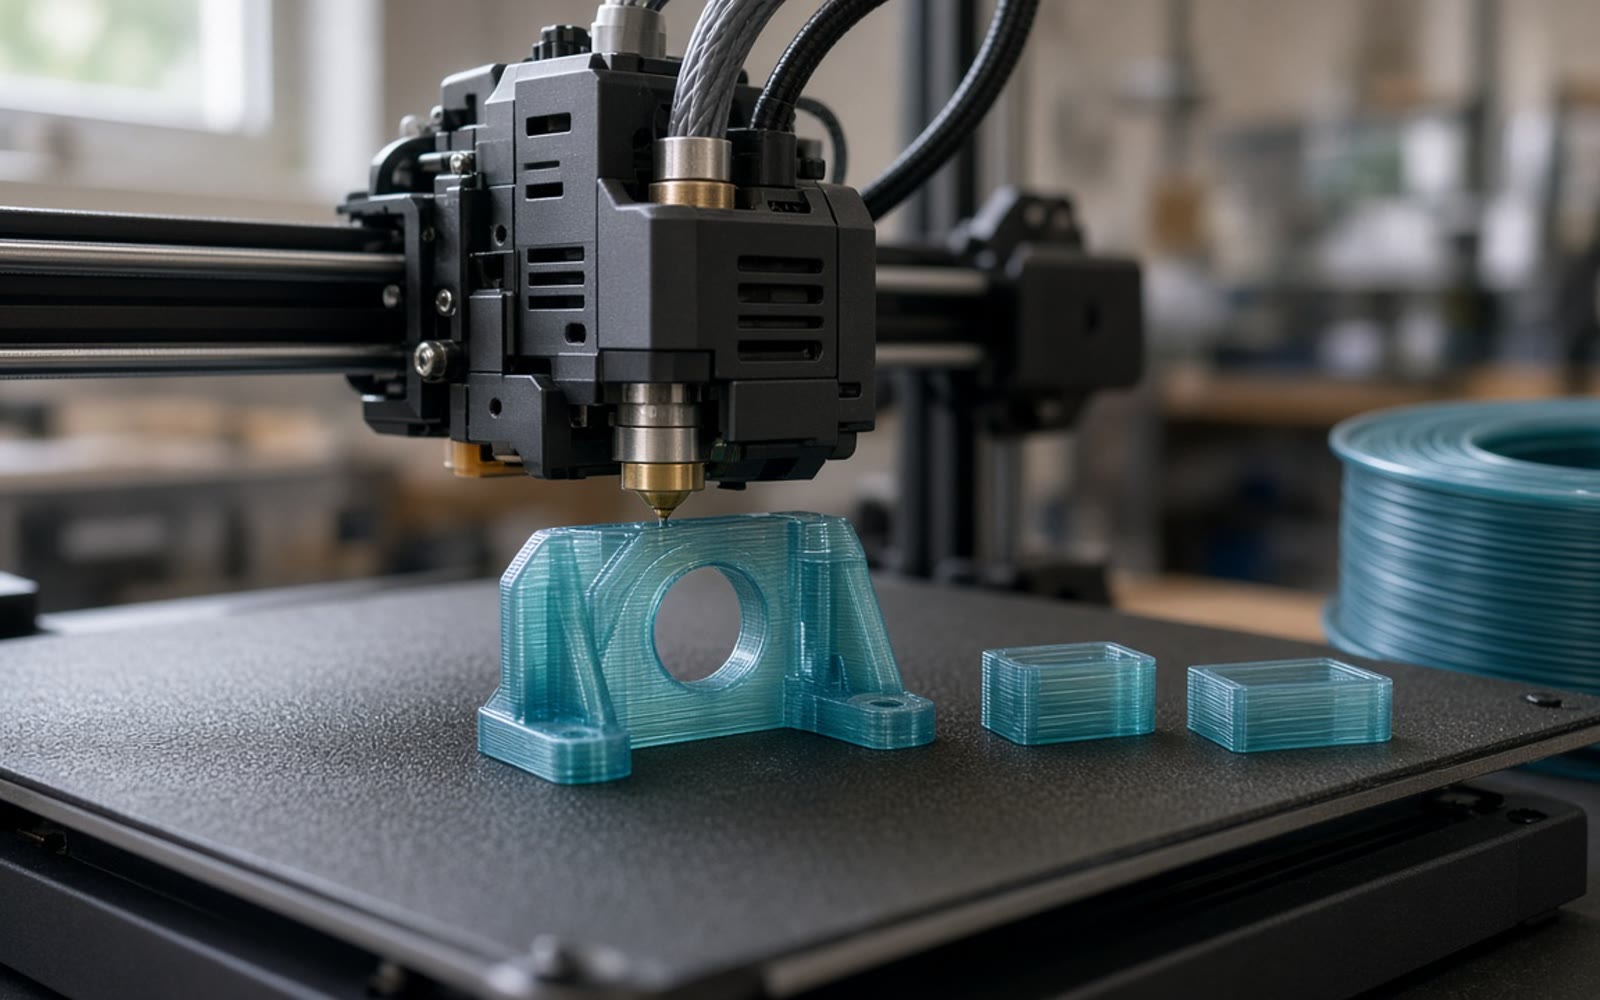
PETG, mekanik parçalar, tutucular ve kelepçeler gibi işlerde kullanılan, iyi katman bağı ve düşük eğilme eğilimiyle öne çıkan bir filamenttir. Buna karşılık ince ayrıntılar, köprüler ve çıkıntılar her zaman güçlü yanı değildir. İpliklenme ve desteklerin zor ayrılması da malzemenin sık karşılaşılan sınırlamaları arasındadır.
İlk denemede yazıcınıza ve elinizdeki filamente uygun güncel dilimleyici profilini seçin. Prusa malzeme sayfası ilk katmanda 230 °C, diğer katmanlarda 240 °C nozul; ilk katmanda 85 °C, devamında 90 °C tabla sıcaklığı öneriyor. Bunlar başlangıç değerleridir, her PETG için değişmez reçete değildir. Güncel PrusaSlicer profilleri farklı olabilir; makara etiketi, filament üreticisinin talimatı ve kullanılan profil birlikte değerlendirilmelidir.
Tabla yüzeyini doğru seçin
Prusa, dokulu toz kaplı veya saten baskı levhasını öneriyor. PETG pürüzsüz PEI yüzeye fazla güçlü bağlanabildiğinden levhaya zarar verme riski var. Bu nedenle yalnızca tutunmayı artırmayı hedeflemek yerine parçanın sonradan güvenle ayrılmasını da düşünün.
Pürüzsüz PEI kullanılacaksa Prusa, baskıdan önce yapıştırıcı çubuk uygulanmasını belirtiyor; burada amaç ayırıcı bir katman oluşturmaktır. Her durumda baskı yüzeyini temiz tutun ve levha üreticisinin PETG için talimatlarına uyun. Yanlış yüzey seçimini sıcaklığı sürekli yükselterek çözmeye çalışmayın.
Fan ve geri çekmeyi birlikte değerlendirin
Soğutma, ayrıntıyı korumaya ve ipliklenme ile sızıntıyı azaltmaya yardımcı olur. Prusa, ilk birkaç katmanda fanı kapalı tutup ardından yaklaşık yarı güçte kullanmayı öneriyor. En yüksek tokluk hedeflendiğinde ise fanın kapatılması denenebilir; daha yüksek filament sıcaklığı katmanların kaynaşmasını destekler. Bu seçim, yüzey ayrıntısı ile mekanik özellikler arasında denge gerektirir.
İpliklenmede geri çekmenin artırılması veya nozul sıcaklığının düşürülmesi yardımcı olabilir. Ancak önce hazır profili temel alın, sonra küçük bir test parçasında ayarları tek tek değiştirin. All3DP’nin güncel özetine göre de PETG sorunlarının, özellikle ipliklenmenin önemli bir kısmı geri çekme ve baskı hızı ayarlarıyla ilişkilidir.
Farklı değerler ve nem belirtileri
All3DP, çoğu PETG için 230–260 °C nozul, 65–80 °C tabla ve yüzde 0–50 parça soğutma aralığı veriyor. Bu aralıkların Prusa sayfasındaki değerlerle bire bir örtüşmemesi, malzemeye uygun profil seçiminin önemini gösteriyor. İki kaynağın sıcaklıklarını rastgele birleştirmek yerine aynı profil üzerinden kontrollü deneme yapın.
Nem kaynaklı ipliklenme, patlama sesi ve kabarcıklar için All3DP, 60–70 °C’de 6–8 saat kurutmayı örnek veriyor. Bu değerleri yalnızca filament ve kurutucu üreticisinin önerileriyle uyumluysa kullanın; her ipliklenme sorununu nemden saymayın.
Dayanım ve son işlem
Daha sağlam bir parçada yalnızca dolgu yüzdesini yükseltmek yerine dış duvar sayısını artırmak da değerlendirilebilir; Prusa bu yaklaşımı özellikle öneriyor. PETG’nin hem kuru hem ıslak zımparalanabildiği belirtiliyor. Küçük test baskısında yüzey, katman bağı ve parça ayrılmasını değerlendirdikten sonra asıl modele geçmek, gereksiz malzeme tüketimini azaltabilecek bir çalışma sırasıdır.
Kaynaklar
- Prusa Knowledge Base — PETGKaynak tarihi: 17 Eylül 2024
- All3DP — The Settings Your PETG Prints Need to Get a Whole Lot BetterKaynak tarihi: 7 Kasım 2026
Bu yazıyı puanla
Puanın hesabında saklanır; herkese yalnızca ortalama ve puan sayısı görünür. Ayrıntılar Gizlilik sayfasında.